
Литьё под низким давлением (LPDC — Low Pressure Die Casting) — это технология изготовления металлических отливок, при которой расплавленный металл плавно заполняет полость формы под действием контролируемого низкого давления газа, а затвердевание происходит в условиях постоянного давления. Это позволяет добиться высокой точности размеров, чистоты поверхности и плотности отливок.
Как работает технология
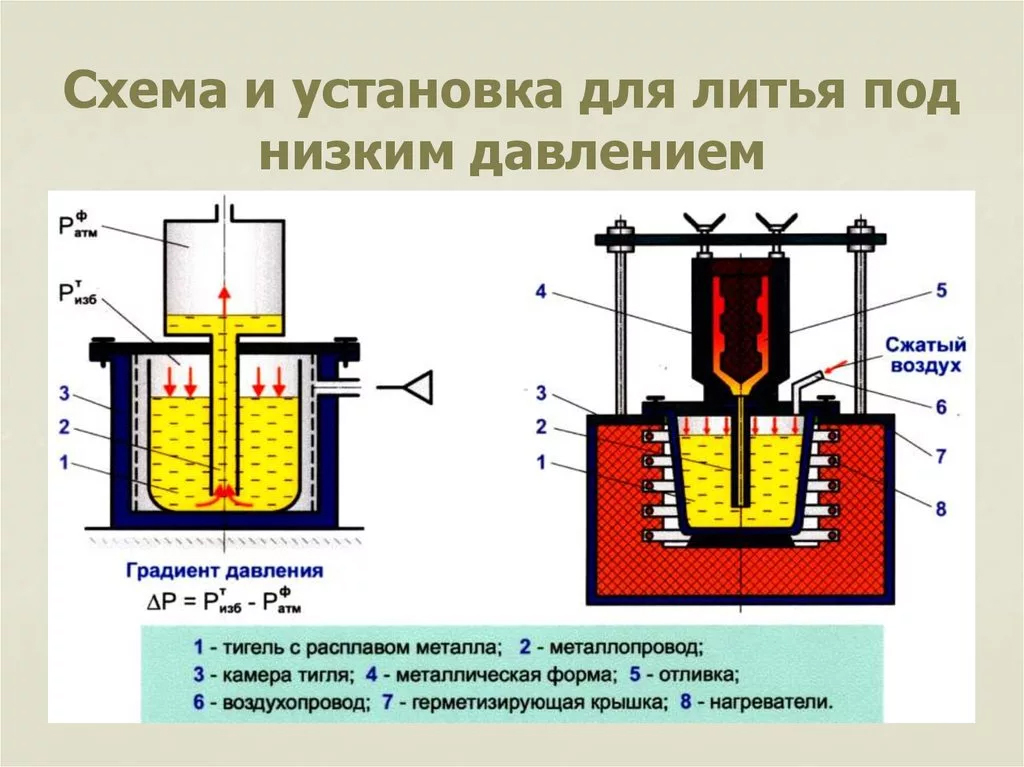
Процесс можно разделить на несколько ключевых этапов:
- Плавка металла и подготовка формы. Металлическое сырьё плавят в печи до жидкого состояния, а форму изготавливают и предварительно нагревают, чтобы предотвратить слишком быстрое охлаждение расплава.
- Подготовка к заливке. Тигель герметизируют, из стояка удаляют шлак, проверяют герметичность системы, измеряют уровень металла и закрепляют форму.
- Заливка. Под действием низкого давления (обычно 20–100 кПа) расплав поднимается по стояковой трубе и плавно заполняет полость формы через литник. Воздух из формы отводится через вентиляционные отверстия, что минимизирует пористость.
- Затвердевание под давлением. Давление газа поддерживают на поверхности жидкого металла до полного его затвердевания. Это компенсирует усадку при кристаллизации, обеспечивая плотное заполнение формы и минимизируя усадочные полости.
- Сброс давления и охлаждение. После затвердевания давление сбрасывают. Остатки расплавленного металла в стояке и литнике стекают обратно в тигель для повторного использования. Отливка охлаждается в форме до комнатной температуры, после чего её извлекают.
Преимущества и недостатки
Преимущества:
- Высокая точность. Постоянное давление во время затвердевания компенсирует усадку, обеспечивая стабильные размеры детали.
- Чистота отливок. Минимальное количество шлаковых включений и низкая пористость благодаря стабильному процессу заливки.
- Улучшенная кристаллизация. Давление способствует формированию плотной, однородной структуры металла.
- Хорошая формуемость. Метод подходит для сложных геометрических форм с чёткими контурами и гладкими поверхностями.
Недостатки
- Более медленный цикл литья по сравнению с другими методами, что ограничивает производительность.
- Ограничения по толщине стенок. Минимальная толщина стенок отливок, которые можно получить этим способом, составляет около 3 мм.
Области применения
LPDC широко используется в автомобильной и аэрокосмической промышленности для производства высокоточных деталей, таких как:
- колёса;
- блоки и головки цилиндров двигателей;
- корпуса редукторов и гидравлических систем;
- компоненты энергетических установок.
Оборудование
Для литья под низким давлением используют специализированные машины, которые включают:
- плавильную печь (тигельную или печь для выдержки расплава);
- систему создания и контроля давления (компрессор, клапаны);
- систему охлаждения формы;
- механизмы для фиксации и извлечения формы.
Современные установки часто оснащаются цифровым управлением (PID-регуляторы, ЧПУ), что позволяет точно дозировать расплав и стабилизировать процесс.
Важные нюансы
Успех технологии сильно зависит от правильного проектирования формы. Необходимо учитывать тепловой баланс, чтобы металл успевал затвердевать от места подвода литника, избегая внутренних дефектов.
Таким образом, литьё под низким давлением — это эффективный метод для производства сложных, точных и качественных отливок, особенно в отраслях, где критически важны надёжность и долговечность деталей.
Отличия от Flow Forming
Разберем разницу между литьём под низким давлением (LPDC) и Flow Forming — эти методы часто комбинируют, но суть у них принципиально разная.
В чём фундаментальное отличие
Литьё под низким давлением (Low Pressure Die Casting, LPDC) — это технология получения заготовки из расплава: металл в жидком состоянии заполняет форму под давлением 20–100 кПа, затвердевает под этим же давлением, и на выходе получается отливка.
Flow Forming — это не способ получения заготовки, а технология пластической деформации уже готовой (обычно литой) заготовки: обод диска раскатывают роликами при вращении, вытягивая и уплотняя металл.
Сравнение по ключевым параметрам |
||
|---|---|---|
Параметр |
LPDC (литьё под низким давлением) |
Flow Forming |
| Физическое состояние металла | Жидкое (расплав) → затвердевание в форме | Твёрдое (уже отлитая и термообработанная заготовка) |
| Суть процесса | Заполнение формы расплавом под давлением + затвердевание под давлением | Ротационная раскатка обода роликами на токарно-раскатном станке |
| Что формирует структуру | Давление при заполнении и затвердевании снижает пористость, улучшает плотность отливки | Пластическая деформация измельчает зерно, создаёт волокнистую структуру в зоне обода |
| Влияние на прочность | Повышает плотность, снижает литейные дефекты; прочность определяется составом сплава и режимом термообработки | Значительно повышает предел прочности и текучести именно в зоне обода (на 20–40%), увеличивает ударную вязкость |
| Толщина стенок | Ограничена литейными свойствами: обычно не менее 3–4 мм, иначе риск недолива/дефектов | Позволяет делать обод тоньше (на 15–20% по сравнению с обычным литьём) без потери несущей способности |
| Точность и геометрия | Высокая точность отливки, но возможны небольшие отклонения из‑за усадки | Геометрия дополнительно «доводится» деформацией: улучшается круглость, снижается биение |
| Типичные применения | Основа диска (спицы, ступичная часть), блоки цилиндров, корпуса редукторов и т. п. | Только зона обода колёсного диска; не применяется для сложных внутренних полостей |
| Оборудование | Литейная машина с тиглем, системой подачи давления, кокилем | Токарно-раскатной станок с гидравлическими роликами, оснастка под конкретный типоразмер |
Как эти технологии используют вместе
На практике часто делают так:
- LPDC используют для получения литой заготовки диска: это даёт хорошую геометрию спиц и ступицы, плотную структуру без крупных пор.
- Flow Forming применяют к ободу этой заготовки: ролики вытягивают и упрочняют обод, делая его легче и прочнее.
Именно поэтому в маркировке дисков можно встретить обозначения вроде «LPDC + Flow Forming» или «Flow Formed»: это не альтернатива, а последовательное применение двух технологий.
Дополнительно
- Биение и геометрия. Flow Forming помогает снизить радиальное и осевое биение за счёт выравнивания структуры и геометрии обода. При контроле на шиномонтажном стенде или индикатором часового типа диски с Flow Forming чаще укладываются в жёсткие допуски.
- Механические свойства. Для испытаний по ГОСТ (например, отбор образцов из нагружаемых зон) диски с Flow Forming показывают более высокие значения предела прочности и ударной вязкости именно в зоне обода — это важно при расчёте допустимых нагрузок и оценке «тревожных» значений при дефектоскопии.
- Контроль качества. При LPDC критичен контроль пористости (рентген, УЗК), чтобы не было скрытых дефектов. При Flow Forming важен контроль режимов деформации и последующей термообработки, чтобы избежать остаточных напряжений.
Что выбрать?
- Для повседневной эксплуатации и бюджета подойдут моноблочные диски, изготовленные методом LPDC: хорошее сочетание цены, качества и предсказуемости контроля.
- Для спорта, тюнинга, тяжёлых условий лучше смотреть на LPDC + Flow Forming или жидкую штамповку: выше прочность и меньший вес, но и выше требования к контролю.
- Для сложных конфигураций (изменение ширины, вылета и т. п.) используют сборные диски, но тут обязательно нужны жёсткие требования к сборке, крепёжку и проверке биения.
